
 English
Kích Thước & Hình Dạng Hạt Bi: Hướng Dẫn Trực Quan Cho Nhà Sản Xuất Trang Sức
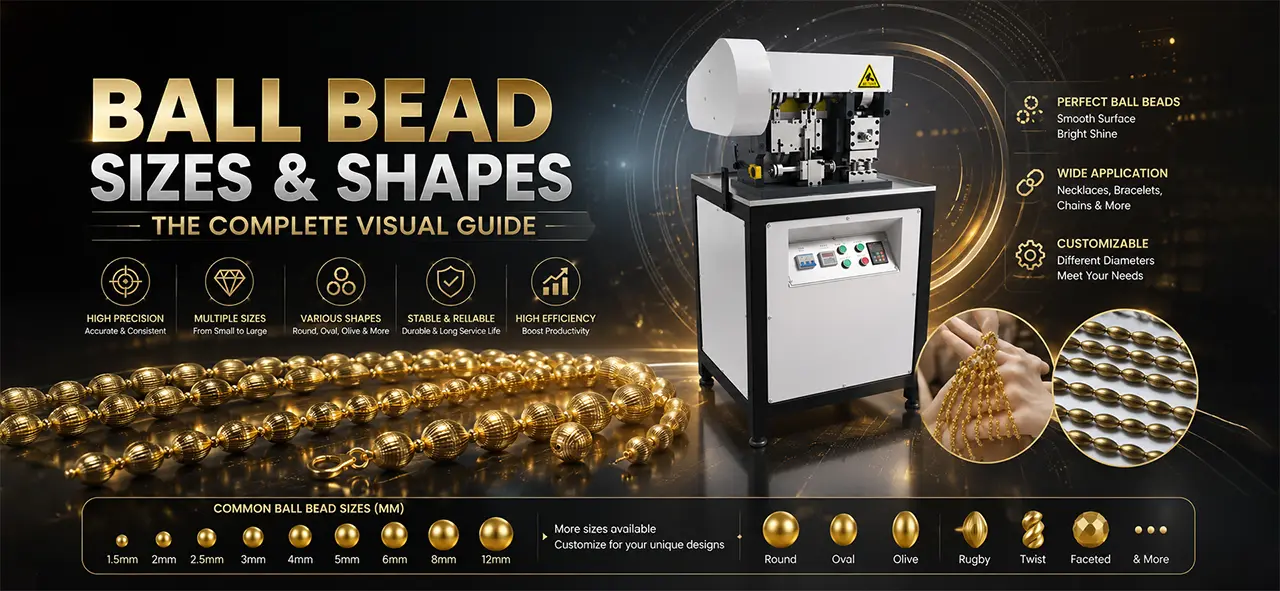
Kích thước và hình dạng hạt là những yếu tố cần quyết định đầu tiên trong bất kỳ quy trình sản xuất trang sức nào — chúng quyết định chi phí kim loại, việc lựa chọn máy móc và diện mạo của sản phẩm hoàn thiện. Một hạt siêu nhỏ 2mm và một hạt cỡ lớn (tạo điểm nhấn) 12mm được sản xuất bằng các quy trình khác nhau, đòi hỏi dụng cụ khác nhau và mang lại biên lợi nhuận rất khác biệt.
Trên thị trường trang sức vàng hiện nay, các loại hạt rỗng trọng lượng nhẹ đã trở thành lựa chọn phổ biến cho dây chuyền, vòng tay và bông tai. Khách hàng mong muốn vẻ ngoài ấn tượng của những hạt lớn, đầy đặn mà không phải chịu gánh nặng về trọng lượng hay chi phí vật liệu cao. Tuy nhiên, việc chọn kích thước và hình dạng hạt phù hợp không chỉ là vấn đề thẩm mỹ — mà còn liên quan đến việc tương thích với thiết bị sản xuất, kiểm soát lượng kim loại quý tiêu thụ và duy trì biên lợi nhuận tốt.
Hướng dẫn này cung cấp cho các nhà sản xuất trang sức những thông tin tham khảo thiết thực: các kích thước hạt tròn tiêu chuẩn, các hình dạng phổ biến, sự so sánh giữa hạt rỗng và hạt đặc, quy trình sản xuất cho từng nhóm kích thước, cũng như các dòng máy SIBLE phù hợp với nhu cầu cụ thể của bạn.
Tại sao Kích thước & Hình dạng Hạt lại Quan trọng
Có ba yếu tố thay đổi theo kích thước hạt:
Chi phí kim loại. Trọng lượng hạt tỷ lệ thuận với lập phương của đường kính. Một hạt vàng đặc 10mm nặng khoảng 3,2g; trong khi hạt 12mm cùng kiểu dáng nặng khoảng 5,5g. Chỉ một sự chênh lệch nhỏ về đường kính cũng tạo ra sự khác biệt lớn về lượng vật liệu — và ảnh hưởng trực tiếp đến chi phí cho mỗi hạt.
Khả năng tương thích của máy. Mỗi máy tạo hình và cắt đều có phạm vi đường kính làm việc nhất định. Việc chọn kích thước hạt nằm ngoài phạm vi này đồng nghĩa với việc phải sử dụng bộ khuôn khác hoặc thậm chí là một loại máy hoàn toàn khác.
Sự phù hợp với sản phẩm. Dây chuyền, vòng tay, bông tai và mặt dây chuyền đều đòi hỏi các kích thước hạt khác nhau — và thiết kế của khách hàng sẽ quy định phạm vi kích thước cụ thể mà bạn cần thực hiện.
Kích thước và hình dạng hạt phù hợp cũng ảnh hưởng đến các công đoạn xử lý tiếp theo: chất lượng hàn ống, yêu cầu ủ nhiệt, độ rõ nét của hoa văn cắt kim cương và kết quả đánh bóng cuối cùng. Việc nắm bắt toàn bộ quy trình trước khi đặt làm khuôn sẽ giúp tiết kiệm thời gian, nguyên liệu và chi phí.
Quy trình sản xuất hạt rỗng hoàn chỉnh
Một hạt rỗng không được tạo ra chỉ từ một cỗ máy duy nhất — nó phải trải qua một loạt các bước chuẩn bị trước khi đến giai đoạn tạo hình. Hiểu rõ quy trình này giúp bạn chọn được sự kết hợp thiết bị phù hợp và tránh những sai sót tốn kém.
Bước 1: Chuẩn bị tấm kim loại
Vàng, bạc, đồng, đồng thau hoặc hợp kim phù hợp khác trước tiên sẽ được nấu chảy và đúc thành thỏi, sau đó cán thành các tấm có độ dày theo yêu cầu. Độ dày của tấm kim loại quyết định trực tiếp đến độ dày thành hạt cuối cùng — và độ dày thành hạt chính là yếu tố then chốt tạo nên sự khác biệt giữa hạt rỗng trọng lượng nhẹ và hạt bán rỗng nặng hơn.
Đối với các máy làm hạt rỗng của SIBLE, phạm vi độ dày tấm kim loại tương thích là khoảng 0,15 – 0,45 mm, tùy thuộc vào đường kính hạt mục tiêu và loại kim loại. Các tấm mỏng hơn sẽ tạo ra hạt nhẹ hơn nhưng đòi hỏi quy trình xử lý cẩn thận hơn để tránh bị biến dạng.
Bước 2: Cắt tấm kim loại thành các dải
Tấm kim loại sau khi cán được chia thành các dải hẹp. Chiều rộng dải phải đồng đều vì nó quyết định việc hai mép có khớp chính xác với nhau hay không trong quá trình tạo hình ống. Các dải không đều có thể dẫn đến đường hàn không chuẩn, đường kính ống không chính xác, độ tròn kém hoặc dư thừa vật liệu tại khu vực hàn.
Bước 3: Tạo hình và Hàn ống
Dải kim loại được uốn dần thành ống tròn. Hai mép của dải kim loại được ghép lại và hàn kín để tạo thành cấu trúc liền mạch. Chất lượng mối hàn đặc biệt quan trọng — mối hàn yếu có thể bị nứt khi ống chịu lực ép trong máy tạo hình bóng rỗng, trong khi lượng vật liệu hàn dư thừa có thể gây cản trở các công đoạn kéo, tạo hình, đánh bóng và hoàn thiện bề mặt.
Mối hàn cần đảm bảo độ bền, có kích thước nhỏ gọn, sạch sẽ và bề mặt nhẵn mịn nhất có thể.
Bước 4: Kéo và Định cỡ ống
Ống đã hàn được đưa qua các khuôn kéo để giảm đường kính và tăng độ chính xác về kích thước. Quá trình này có thể cần thực hiện qua nhiều bước kéo dần dần. Việc giảm kích thước ống quá mạnh trong một lần kéo có thể gây nứt, hư hại bề mặt hoặc làm độ dày thành ống không đồng đều. Do đó, có thể cần thực hiện ủ nhiệt giữa các công đoạn kéo.
...kim loại và khôi phục khả năng biến dạng mà không bị nứt gãy — một bước quan trọng trước khi ống đi vào máy tạo hình.
Bước 5: Nạp ống vào máy tạo hình hạt rỗng
Khi ống đạt được đường kính ngoài, độ dày thành và độ cứng tiêu chuẩn, nó sẽ được đưa vào hệ thống nạp liệu của máy. Máy sẽ đẩy ống tiến tới một khoảng cách được kiểm soát trong mỗi chu kỳ hoạt động. Việc nạp liệu chính xác đảm bảo mỗi hạt rỗng nhận được lượng vật liệu tương đương nhau. Nếu khoảng cách nạp liệu thay đổi, kích thước, hình dạng, vị trí lỗ và trọng lượng của hạt cũng có thể thay đổi theo.
Bước 6: Ép và tạo hình hạt
Các khuôn chính xác sẽ liên tục ép ống thành hình dạng đã định. Tùy thuộc vào kết cấu máy, có thể thực hiện nhiều bước tạo hình để tạo ra biên dạng cân đối và đối xứng. Quá trình này dần dần định hình cả hai phía của hạt. Việc tạo hình theo từng bước giúp giảm ứng suất đột ngột lên ống, đồng thời ngăn ngừa tình trạng nhăn, nứt, móp méo và lỗ tâm bị lệch.
Trong giai đoạn này, các yếu tố như độ căn chỉnh khuôn, áp lực tạo hình, độ cứng của ống và chất bôi trơn cần được kiểm soát chặt chẽ.
Bước 7: Cắt và thu gom hạt thành phẩm
Sau khi tạo hình, hạt được tách khỏi ống và thu gom lại. Sau đó, hạt có thể được chuyển sang các công đoạn tiếp theo như kiểm tra, đánh bóng, làm sạch, cắt kim cương hoặc các quy trình hoàn thiện khác.
Quy trình sản xuất hạt rỗng điển hình
| Giai đoạn sản xuất | Thiết bị chính | Điểm kiểm soát trọng yếu |
|---|---|---|
| Chuẩn bị tấm kim loại | Thiết bị đúc và cán | Độ tinh khiết của vật liệu và độ dày tấm |
| Cắt dải | Máy xẻ tấm | Độ đồng đều của chiều rộng dải |
| Tạo hình ống | Thiết bị tạo hình ống | Đường kính và độ tròn của ống |
| Hàn mối nối | Thiết bị hàn | Mối hàn chắc chắn và nhẵn mịn |
| Định hình kích thước ống | Máy kéo và khuôn | Đường kính và độ đồng đều của thành ống |
| Xử lý nhiệt | Lò ủ | Độ mềm của vật liệu đạt chuẩn |
| Tạo hình hạt | Máy làm hạt rỗng | Độ chính xác khi cấp liệu và độ căn chỉnh khuôn |
| Trang trí bề mặt | Máy cắt kim cương hoặc máy tạo mặt cắt | Độ sâu và sự đồng đều của hoa văn |
| Hoàn thiện cuối cùng | Thiết bị đánh bóng và làm sạch | Độ sáng bóng và độ sạch |
| Kiểm tra | Dụng cụ đo lường và kiểm tra | Kích thước, hình dạng, mối nối và ngoại quan |
Tổng quan về kích thước hạt
Bảng dưới đây thể hiện mối tương quan giữa đường kính hạt thông dụng và quy trình sản xuất tương ứng, và dải độ dày thành tạo nên từng loại.
| Loại hạt | Dải đường kính | Độ dày thành điển hình (rỗng) | Ứng dụng phổ biến |
| Vi hạt | 1,5 – 2 mm | 0,15 mm | Dây chuyền mảnh, bông tai, các chi tiết trang trí tinh xảo |
| Hạt nhỏ | 2 – 4 mm | 0,15 – 0,25 mm | Vòng tay, chi tiết trang trí nhẫn, linh kiện dây chuyền |
| Hạt cỡ trung | 4 – 8 mm | 0,2 – 0,35 mm | Dây chuyền, vòng tay cứng (bangle), hạt chủ đạo cho trang sức |
| Hạt lớn | 8 – 14 mm | 0,35 – 0,45 mm | Mặt dây chuyền, trang sức tạo điểm nhấn, vật trang trí rỗng |
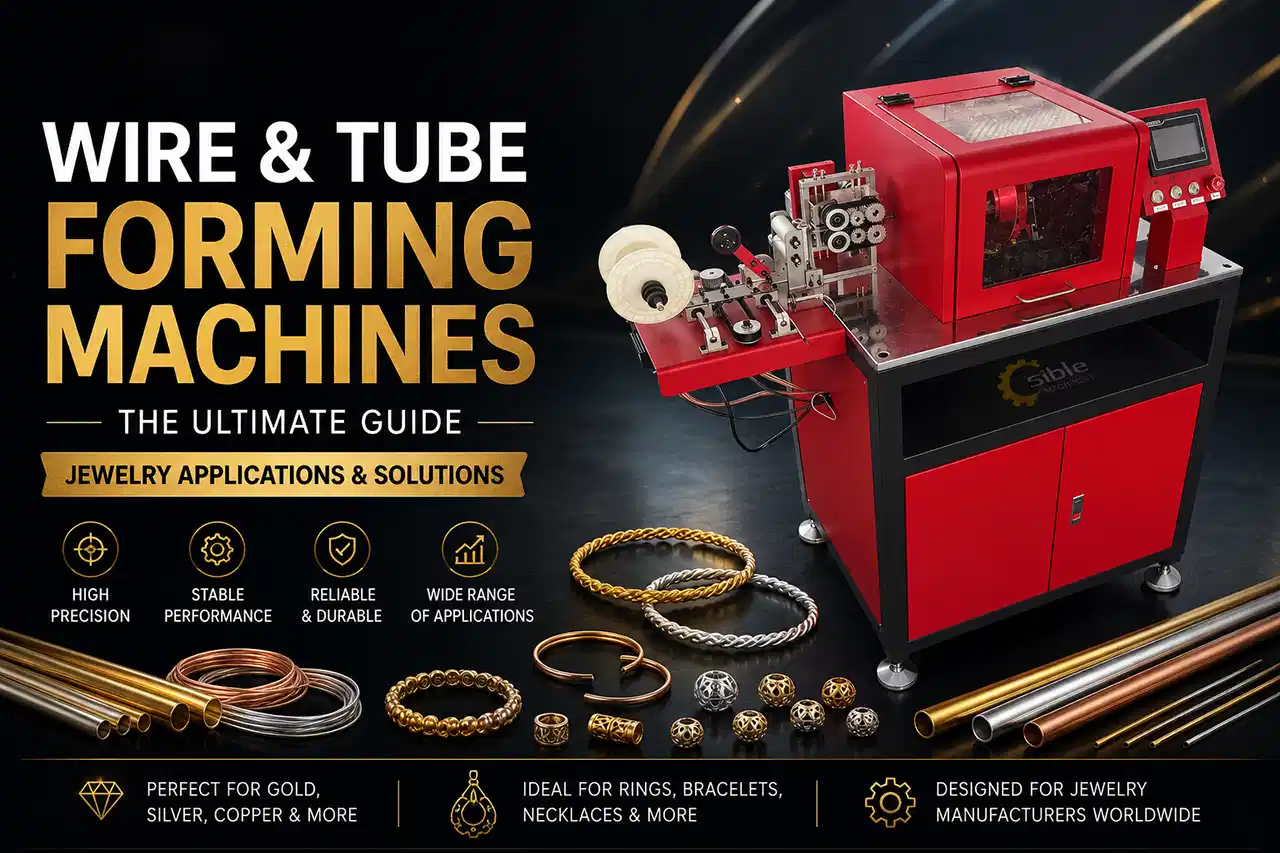
Đối với quy trình sản xuất hạt rỗng, máy làm hạt rỗng SIBLE xử lý các loại hạt có đường kính từ 1,5 mm đến 14 mm, gia công từ các vật liệu như vàng (14K/18K/24K), bạc, đồng, đồng thau và vàng hợp kim (K-gold) với tốc độ lên tới 120 sản phẩm mỗi phút.
Đối với quy trình cắt khía (tạo mặt cắt) hạt, máy cắt khía kim cương SIBLE xử lý các hạt có đường kính từ Ø2,0 mm đến Ø10,0 mm — bao gồm các loại hạt cỡ nhỏ, cỡ trung và một phần cỡ lớn.
Các hình dạng hạt phổ biến và ứng dụng
| Hình dạng | Mô tả | Ứng dụng điển hình | Đặc điểm thị giác |
| Tròn | Hình cầu hoàn hảo; kiểu hạt cổ điển | Hầu hết các loại dây chuyền, vòng tay, vòng kiềng | Cổ điển và cân đối |
| Hình ô-liu / hình bầu dục | Hạt thuôn dài với hai đầu bo tròn | Điểm nhấn cho dây chuyền, bông tai | Mượt mà và thuôn dài |
| Tròn đa diện | Hình cầu có các mặt cắt và đường nét trang trí | Trang sức cao cấp, các sản phẩm bắt sáng | Phản chiếu ánh sáng và nhiều chi tiết |
| Hình hạt bàn tính | Dẹt và rộng, phần giữa phình to hơn | Vòng tay và phụ kiện thời trang | Có cấu trúc rõ ràng và hiện đại |
| Hình giọt nước | Phần trên hẹp và phần dưới bo tròn | Bông tai và mặt dây chuyền | Mềm mại và thon dần |
| Tùy chỉnh / khắc họa tiết | Khắc logo, hoa văn tùy chỉnh | Trang sức thương hiệu, đơn hàng thiết kế riêng | Đặc sắc và độc đáo |
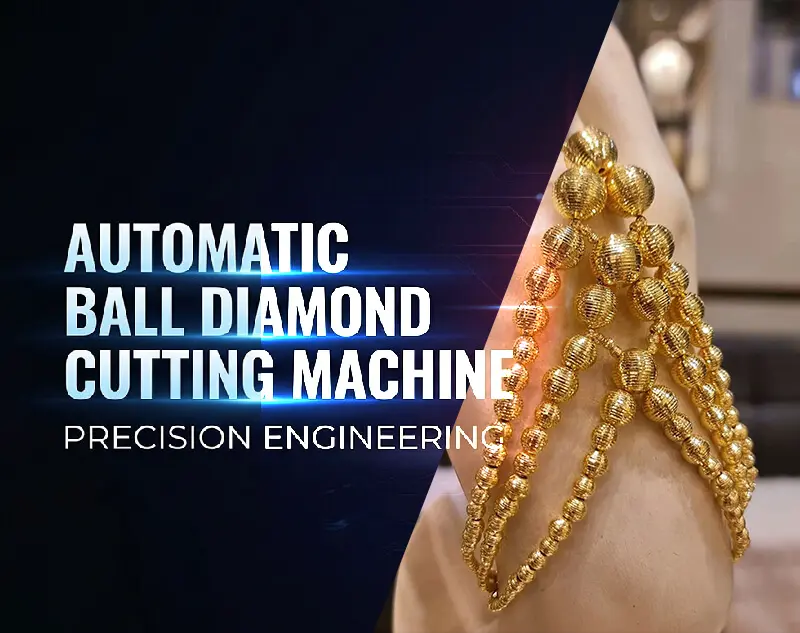
Về khâu gia công cắt gọt, máy cắt kim cương CNC dạng bi tạo ra các mặt cắt, đường nét trang trí, thiết kế tùy chỉnh và khắc logo trên các hạt hình tròn và hình ô-liu — tất cả đều dựa trên các chương trình đã được lưu sẵn, đảm bảo sự đồng nhất tuyệt đối giữa các lần sản xuất. Các kiểu hoa văn khác nhau có thể được chuyển đổi tức thì mà không cần thay đổi dụng cụ cắt.
Rỗng hay Đặc: Chi phí thực sự dựa trên kích thước
Các hạt vàng rỗng trông có kích thước đầy đặn nhưng lại sử dụng lượng kim loại ít hơn nhiều:
| Sản phẩm | Hạt vàng đặc (10mm) | Hạt vàng rỗng (10mm, độ dày thành 0,2mm) |
| Trọng lượng | ≈ 3,2 g | ≈ 0,6 – 0,8 g |
| Lượng kim loại tiêu thụ ion | Cao | Thấp (tiết kiệm ~75-80%) |
| Trọng lượng thành phẩm | Nặng | Nhẹ, thoải mái |
| Chi phí vật liệu | Cao hơn | Thấp hơn |
| Giá bán lẻ | Cao hơn | Diện mạo tương đương, chi phí thấp hơn |
| Lợi nhuận trên mỗi gram | Mức cơ sở | Cao gấp 2–3 lần |
Chính sự chênh lệch về chi phí này khiến quy trình sản xuất dạng rỗng trở thành phương pháp phát triển nhanh nhất trong ngành chế tạo trang sức vàng — kích thước và kiểu dáng trông giống hệt nhau khi trưng bày, trong khi lợi nhuận lại nằm ở độ dày của thành sản phẩm.
Đối với các nhà sản xuất dây chuyền, vòng tay, bông tai và lắc chân, hạt rỗng mang lại giải pháp thiết thực để đáp ứng nhu cầu của khách hàng về các mẫu thiết kế lớn, bắt mắt mà không gặp vấn đề về trọng lượng hay chi phí vật liệu tăng cao.
Các yếu tố chính khi lựa chọn kích thước hạt và thiết bị
Trước khi chọn máy móc cho dây chuyền sản xuất hạt, hãy cân nhắc các yếu tố sau:
1. Xác định dải kích thước hạt mục tiêu
Hãy bắt đầu bằng việc xác định đường kính hạt nhỏ nhất và lớn nhất trong dòng sản phẩm của bạn. Một số loại máy được thiết kế cho hạt nhỏ (1,5–4mm), trong khi các loại khác hỗ trợ kích thước lớn hơn (8–14mm). Nếu nhà máy của bạn thường xuyên thay đổi giữa các mức đường kính khác nhau, hãy kiểm tra xem liệu các bộ khuôn có thể thay thế dễ dàng hay không và cơ chế cấp liệu có đáp ứng được toàn bộ dải kích thước đó hay không.
2. Lựa chọn máy phù hợp với vật liệu
Cung cấp đầy đủ thông tin sản xuất trước khi chọn thiết bị, bao gồm:
Loại kim loại và hợp kim (vàng 24K có đặc tính khác với vàng 14K; bạc đòi hỏi cài đặt áp suất khác so với vàng)
Đường kính ngoài và độ dày thành ống
Hình dạng hạt mong muốn
Chiều dài hạt và đường kính lỗ
Sản lượng dự kiến hàng ngày
Phương pháp hoàn thiện bề mặt (đánh bóng, cắt kim cương, tạo vân/hoa văn)
Việc chạy thử nghiệm với chính ống kim loại của bạn sẽ hữu ích hơn so với việc chỉ xem trình diễn máy thông thường.
3. Đánh giá thực tế tốc độ sản xuất
Tốc độ tối đa của máy thường được đo trong điều kiện vận hành lý tưởng. Sản lượng thực tế có thể thấp hơn khi sản xuất các loại hạt lớn, hợp kim khó gia công, ống thành mỏng hoặc hình dạng phức tạp. Hãy hỏi về tốc độ sản xuất ổn định thay vì chỉ tập trung vào tốc độ cơ học tối đa. Ngoài ra, cần tính đến thời gian nạp liệu, điều chỉnh khuôn, vệ sinh, kiểm tra và chuyển đổi sản phẩm.
4. Kiểm tra chất lượng và tính linh hoạt của khuôn
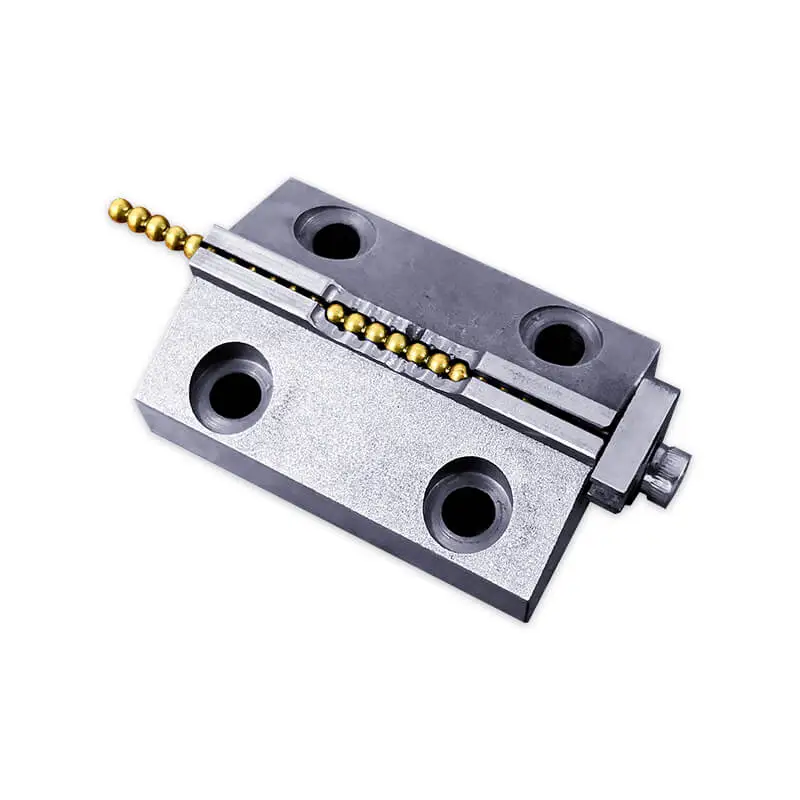
Khuôn ảnh hưởng trực tiếp đến hạt thành phẩm. Khuôn kém chất lượng có thể gây ra vết trầy xước, đường cong không đều, lỗ mở bị lệch, vết ép lộ rõ hoặc biên dạng không đồng nhất. Hãy kiểm tra quy trình chế tạo, tôi cứng, đánh bóng, lắp đặt và thay thế khuôn. Các hình dạng hạt đặc biệt thường sẽ cần khuôn được thiết kế riêng.
Các máy làm hạt rỗng của SIBLE có hệ thống thay khuôn dễ dàng với khả năng tương thích khuôn đa dạng — một người vận hành có thể quản lý nhiều máy và thay đổi kích cỡ nhanh chóng.
5. Cân nhắc giữa cắt một đầu và cắt hai đầu
Đối với công đoạn cắt kim cương, máy một đầu có thể đáp ứng việc tạo mặt cắt tiêu chuẩn với chi phí thấp hơn. Máy hai đầu giúp tăng sự đa dạng về mẫu mã và mang lại năng suất gấp đôi trên mỗi máy. Nếu dòng sản phẩm của bạn chỉ bao gồm các kiểu dáng tiêu chuẩn, máy một đầu là đủ — chỉ nên nâng cấp khi các thiết kế đòi hỏi tính năng này. Hãy xem bài viết so sánh máy cắt hạt một đầu và hai đầu của chúng tôi để biết thông tin chi tiết.
Lựa chọn máy phù hợp với kích thước hạt
Máy sản xuất hạt rỗng (tạo hình)
Đường kính hạt: 1,5 – 14 mm (có thể đặt làm khuôn riêng)
Độ dày thành/tấm vật liệu: 0,15 – 0,45 mm
Tốc độ: lên đến 120 sản phẩm/phút (~7,200 hạt/giờ)
Vật liệu: vàng (14K/18K/24K), bạc, đồng, đồng thau, vàng K
Góc xoay: 180° / 360°
Công suất: 2,2 kW | Trọng lượng: 300 kg
Tính năng nổi bật: tự động điều chỉnh thời gian dừng (theo chiều dài ống), tự động trễ ngắt nguồn (giảm lãng phí ống), dễ dàng thay khuôn, khuôn tương thích chéo giữa các thông số kỹ thuật
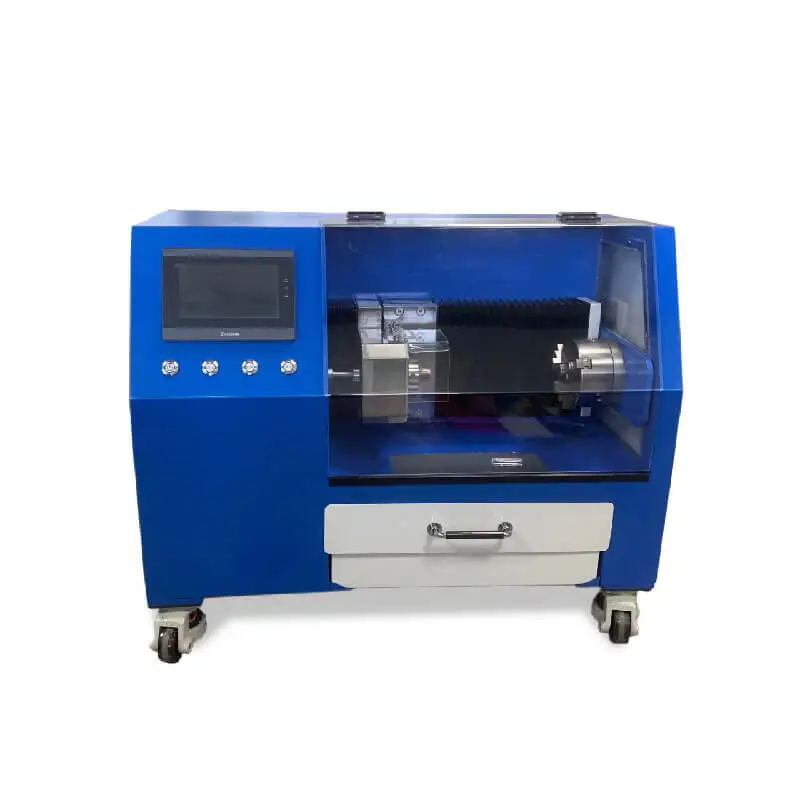
Máy cắt kim cương tạo mặt hạt bi (máy phay mặt)
Đường kính hạt: Ø2,0 – Ø10,0 mm (dạng tròn / dạng hạt gạo)
Điều khiển CNC: màn hình cảm ứng LCD, lập trình được kiểu cắt
Tốc độ trục chính: 7.500 vòng/phút
Tốc độ làm việc: 1 – 2 kiểu cắt mỗi giây
Cấp phôi hoàn toàn tự động; có các phiên bản đầu đơn và đầu đôi
Các vấn đề thường gặp và giải pháp thực tế
| Vấn đề | Nguyên nhân có thể xảy ra | Giải pháp thực tế |
| Hạt không tròn đều hoàn hảo | Khuôn bị mòn hoặc lệch tâm, độ cứng của ống không đồng đều | Kiểm tra tình trạng khuôn; Xác nhận thông số kỹ thuật của ống phù hợp với phạm vi hoạt động của máy |
| Độ dày thành ống thay đổi giữa các gân (bead) | Khoảng cách cấp liệu không ổn định, độ dày tấm kim loại không đồng đều | Hiệu chỉnh hệ thống cấp liệu; kiểm tra độ dày tấm kim loại đầu vào |
| Bề mặt gân có vết xước hoặc dấu vết lạ | Bề mặt khuôn bị nhám/sần sùi, bôi trơn không đủ, có bụi kim loại trong khu vực làm việc | Đánh bóng khuôn định kỳ; giữ vệ sinh khu vực làm việc; điều chỉnh chế độ bôi trơn |
| Lỗ bị lệch tâm | Ống không nằm chính giữa khuôn, áp lực tạo hình không đều | Căn chỉnh lại vị trí ống; kiểm tra độ thẳng hàng của khuôn; giảm áp lực tạo hình nếu không đều |
| Gân bị nứt trong quá trình tạo hình | Ống quá cứng (chưa được ủ nhiệt đủ), áp lực tạo hình quá cao | Điều chỉnh quy trình ủ nhiệt; giảm áp lực tạo hình; thử nghiệm với lô mẫu trước |
| Độ sâu hoa văn không đồng đều (khi cắt) | Gân không nằm chính giữa đồ gá, cài đặt độ sâu cắt bị sai | Điều chỉnh lại đồ gá và trục chính; thử nghiệm trên lô nhỏ trước khi sản xuất hàng loạt |
| Hiệu ứng phản quang kém sau khi cắt | Vết cắt quá nông | Tăng nhẹ độ sâu cắt và thử lại |
| Gân bị biến dạng trong quá trình cắt | Áp lực giữ quá cao | Giảm lực kẹp; kiểm tra độ phù hợp về kích thước của đồ gá |
Quá trình thử nghiệm nên bắt đầu với một số lượng nhỏ gân. Khi kết quả đã ổn định, có thể áp dụng các thông số cài đặt đó cho sản xuất hàng loạt. Người vận hành nên ghi lại các thông số đạt yêu cầu để tham khảo cho các lần sau.
Bảng hướng dẫn lựa chọn nhanh
Hạt kích thước 1,5 – 14 mm, dạng rỗng, hình tròn → máy sản xuất hạt rỗng
Hạt kích thước 2 – 10 mm cần tạo mặt cắt/đường vân/hoa văn → máy cắt kim cương tạo mặt hạt (đầu đơn hoặc đầu đôi)
Hạt tròn tiêu chuẩn, không cần cắt gọt → chỉ cần máy tạo hình
Hạt có logo thương hiệu hoặc hoa văn tùy chỉnh →
Cần hỗ trợ lựa chọn? Liên hệ với chúng tôi để được tư vấn miễn phí — hãy gửi thông tin về kích thước hạt, vật liệu và sản lượng hàng ngày dự kiến, chúng tôi sẽ đề xuất giải pháp kết hợp máy móc phù hợp nhất.
Câu hỏi thường gặp
Kích thước hạt rỗng nhỏ nhất mà SIBLE có thể sản xuất là bao nhiêu?
Máy làm hạt rỗng của SIBLE có thể tạo ra các hạt có đường kính từ 1,5 mm trở lên; chúng tôi cũng cung cấp khuôn tùy chỉnh cho các kích thước nằm ngoài dải tiêu chuẩn.
Độ dày thành tối thiểu cho hạt vàng rỗng là bao nhiêu?
Khoảng 0,15 mm đối với các hạt nhỏ nhất (1,5–2 mm) và lên đến 0,45 mm đối với các hạt lớn (8–14 mm) — tùy thuộc vào đường kính hạt, loại kim loại và hợp kim vàng được sử dụng.
Máy cắt kim cương có thể gia công những hình dạng hạt nào?
Hạt hình tròn và hình quả trám (olive), với các mặt cắt, đường nét trang trí, thiết kế tùy chỉnh và khắc logo được lập trình qua CNC. Có thể chuyển đổi nhanh chóng giữa các kiểu hoa văn khác nhau mà không cần thay đổi dụng cụ cắt.
Tôi có cần máy cắt hai đầu không?
Chỉ khi dòng sản phẩm của bạn yêu cầu hoa văn hai đầu hoặc cần tăng gấp đôi sản lượng. Đối với việc tạo mặt cắt đơn thông thường, máy CNC một đầu là lựa chọn tối ưu về chi phí.
Làm thế nào để biết sự kết hợp máy móc nào phù hợp với nhà máy của tôi?
Hãy gửi cho chúng tôi thông tin về dải kích thước hạt, loại vật liệu, sản lượng hàng ngày dự kiến và kiểu hoàn thiện mong muốn (đánh bóng, cắt kim cương hoặc cả hai). Chúng tôi sẽ đề xuất giải pháp kết hợp máy móc phù hợp và sắp xếp chạy thử sản xuất mẫu.


Để lại tin nhắn trực tuyến


